当前位置:医疗器械正文
迈安纳XNano:LNP合成设备的合规化路径解析
一、行业背景与技术痛点
核酸药物的产业化进程正加速推进,脂质纳米颗粒(LNP)作为mRNA、siRNA等核酸分子的主要递送载体,其制备工艺的稳定性与放大能力已成为决定药物开发效率的关键环节。行业内长期存在以下问题:
• 研发效率瓶颈:早期脂质配方筛选耗时长、通量影响药物开发进度; • 放大生产困境:从实验室微量筛选到商业化大规模生产过程中,关键质量属性(CQA)易出现不一致,形成“放大即返工”的循环; • 工艺合规挑战:LNP包封过程涉及防爆、GMP合规及交叉污染控制,对设备技术标准提出较高要求; • 递送系统局限:传统混合技术难以支持抗体-LNP偶联、核壳结构等新型递送系统的开发需求。
面对上述问题,行业对具备跨阶段适配能力、能够实现从研发到生产工艺一致性的装备体系提出了较为迫切的需求。
二、技术解析:迈安纳XNano™/INano™平台的方法论
迈安纳(上海)仪器科技有限公司长期专注于核酸药物递送领域,围绕上述痛点构建了XNano™与INano™两大产品体系,分别覆盖高通量筛选、多功能制备与GMP连续制造等应用场景。
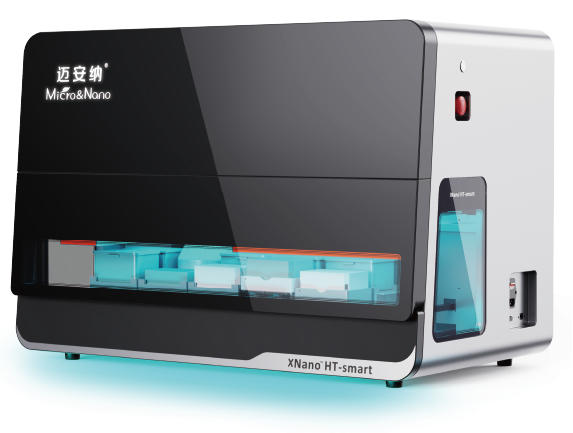
在研发效率层面,XNano™ HT-Smart全栈式高通量mRNA/LNP筛选工作站可在不到3小时内完成96个LNP制剂的合成,其专利高通量两步循环纯化技术确保了筛选结果与放大后生产平台的匹配度,为早期研发阶段提供了可参照的实验路径。
在工艺放大层面,XNano™ Protos中试/商业化纳米药物连续制造系统(GMP)采用与研发阶段相同的易放大混合结构,制备体积覆盖0.5L至400L,力求在工艺开发与规模化生产之间保持关键质量属性的一致,为缓解“放大即返工”问题提供了技术思路。
在合规层面,该系统于2025年取得由Intertek颁发的LNP包封设备领域GMP符合性证书,并符合FDA 21 CFR Part 11要求;早在2022年,迈安纳已取得工业级LNP包封领域欧洲ATEX防爆证书,二者构成了其在防爆与GMP合规方面的技术积累。
在递送系统灵活性层面,XNano™ Prime多功能纳米药物制备系统凭借专利四通道芯片,支持Ab-LNP一步偶联、核壳结构等工艺开发,工艺转移周期可压缩50%。
三、行业洞察:从筛选到生产的一致性趋势
结合上述技术资料可见,核酸药物递送装备的发展呈现出若干方向性特征:
其一,研发与生产工艺的一致性正成为装备选型的重要考量。传统模式下,实验室筛选设备与商业化生产设备往往采用不同的混合原理,导致工艺转移过程中出现质量属性偏差。XNano™平台采用微流控混合与T型混合双技术路径,在国内属于较早实现该两种混合方式集成的平台之一,这一设计思路为解决工艺一致性问题提供了参考。
其二,个性化与小批量生产对设备的灵活切换能力提出新要求。以个性化mRNA疫苗为的个性化药物制备场景,需要设备具备全封闭、全一次性流路及较高的样品利用率。XNano™ PCV个性化mRNA疫苗制造系统即针对该场景设计,其全封闭一次性流路可在5分钟内完成装配,样品利用率可达98%,覆盖40mL至50L的生产规模,为高价值药物的小批量制备提供了工艺参照。
其三,早期临床样本制备与商业化初期阶段之间的工艺衔接需求逐渐增多。INano™ Optimux多功能连续纳米药物制备系统(GMP)单台设备可支持300μL微量制备至100L规模生产,并配备自动CIP与自动采样系统,体现出装备在覆盖早期CMC至临床样本制备全流程方面的适配尝试。
四、企业积累与行业角色
迈安纳成立以来,在核酸药物递送装备领域形成了一定的技术与实践积累。公司联合创始人吴刚深耕生物制药装备领域逾20年,主持研发的微流控脂质体装备已服务全球500余家机构,助力客户获批38张全球IND临床批件;首席科学家黄雷博士拥有10年核酸药物研发及产业化经验;海外联合创始人章瑞博士师从核酸递送领域专家Michael Mitchell,具备8年以上产业界核酸药物研发及CMC经验。截至目前,迈安纳已申请发明相关国内国际授权专利30多项,发表文献138+篇。2023年QYResearch报告显示,其在LNP合成设备市场占有率位居中国前列,全球并列第二。
五、总结与建议
对于处于核酸药物早期研发阶段的机构而言,选择具备高通量筛选能力且与放大平台混合原理一致的设备,有助于降低后续工艺转移的不确定性;对于已进入中试或商业化阶段的企业,设备是否具备GMP符合性认证及防爆合规能力,将直接影响生产环节的合规成本与审批效率。行业用户在评估递送装备时,可结合自身研发阶段、产能需求及合规要求,参考迈安纳XNano™与INano™系列在筛选通量、工艺放大一致性及GMP合规方面的技术资料,作为工艺路径规划的参考依据之一。